Berita

Proses pemesinan apa yang menjamin akurasi dan konsistensi alur Belt Pulley?

2026-10-20 0 Tinggalkan aku pesan

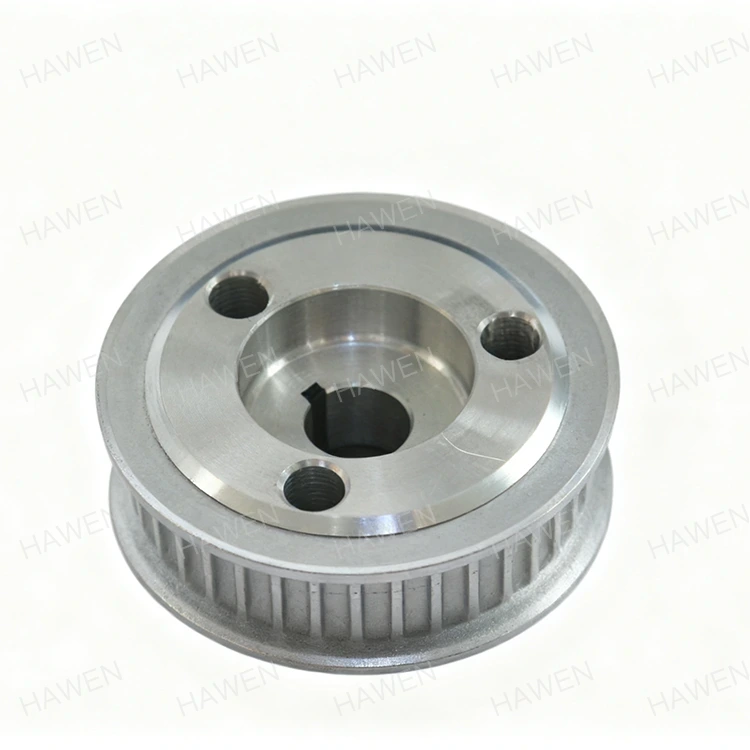
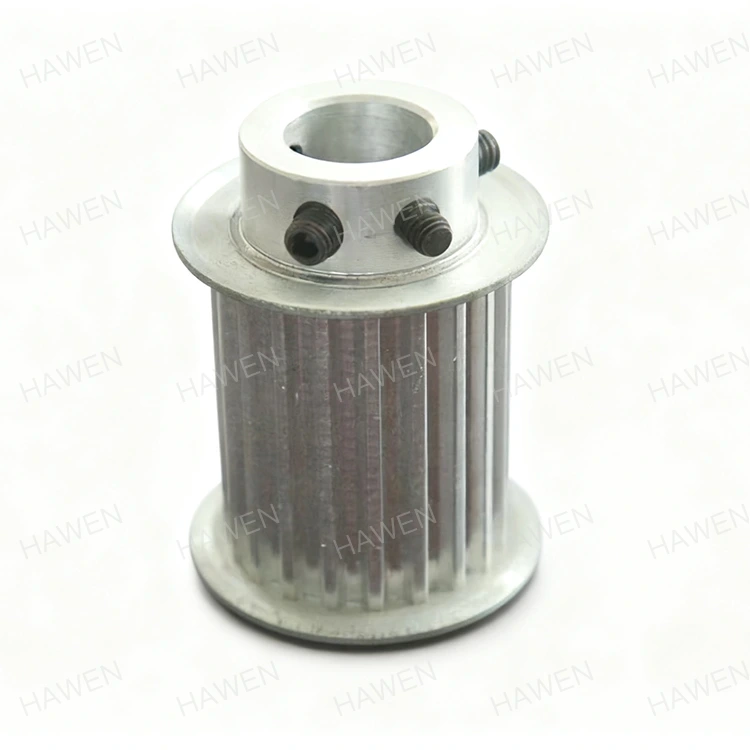
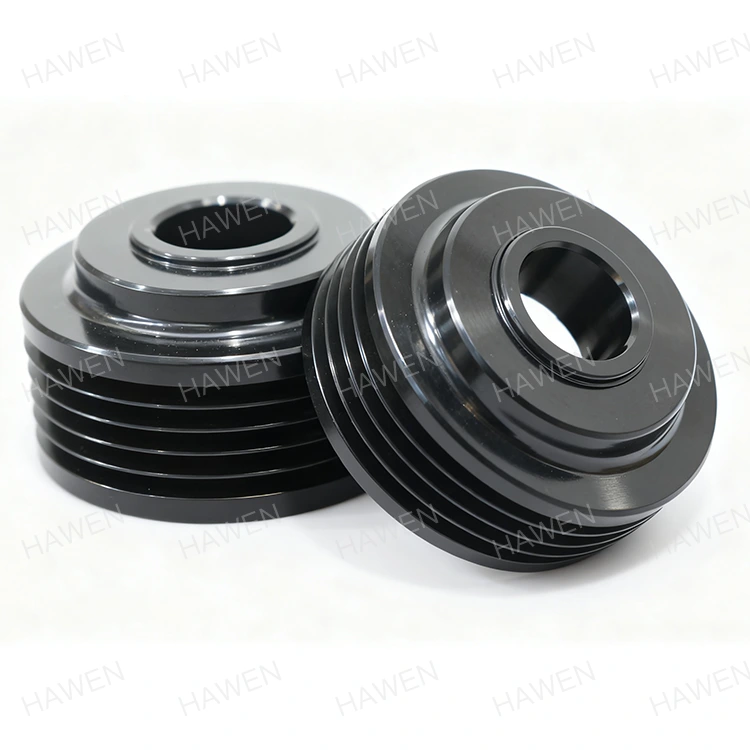
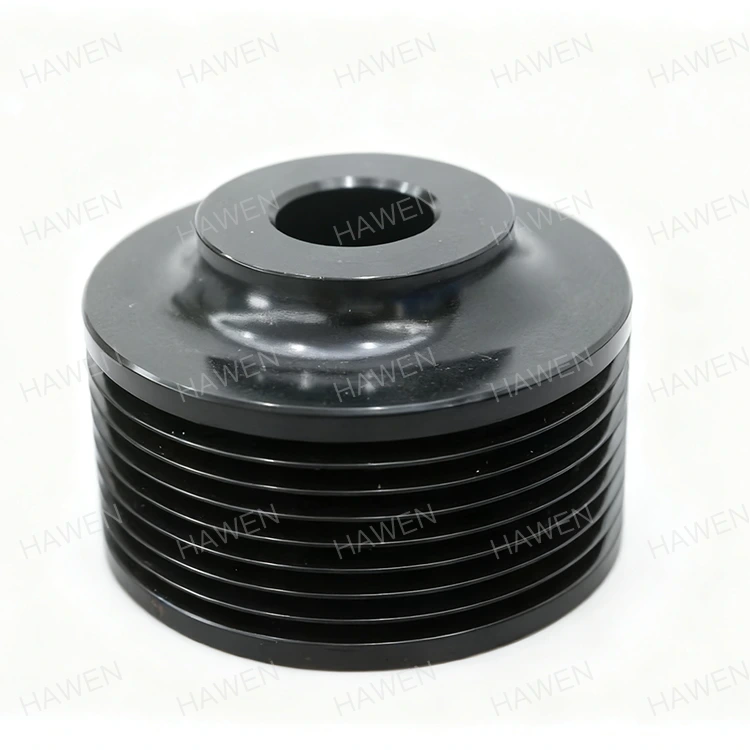
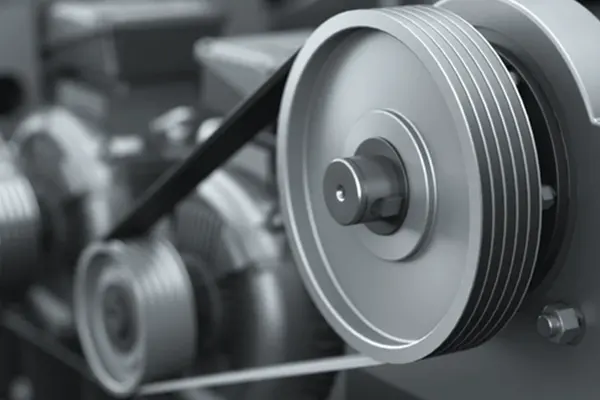
Seorang insinyur pemeliharaan memasang satu set baruKatrol Sabukpada sistem penggerak, yakin bahwa profil alur dan diameter yang ditentukan akan mengembalikan penggerak sabuk ke kinerja aslinya. Dalam beberapa minggu, sabuk mulai berderit, ujung-ujungnya berjumbai, dan sabuk berada di alur yang tidak rata. Masalahnya bukan pada ikat pinggangnya. Masalahnya adalah alurnya. Sudut alur melenceng dua derajat, diameter alur bervariasi sepanjang keliling, dan permukaan akhir terlalu kasar. Skenario ini merupakan konsekuensi langsung dari proses pemesinan yang tidak mampu memenuhi toleransi yang disyaratkan. Bagi pembeli Belt Pulley, memahami proses pemesinan mana yang memastikan akurasi dan konsistensi alur sangat penting untuk menghindari kegagalan ini.


Panduan ini ditulis untuk teknisi pengadaan dan manajer pemeliharaan yang membutuhkan Belt Pulley yang memiliki kinerja andal. Kami akan menjelaskan parameter alur kritis, proses pemesinan yang mencapainya, metode inspeksi yang memverifikasinya, dan kriteria untuk mengevaluasi pemasok. Kami juga akan memberikan detail parameter produk dari pabrik kami di Zhejiang Hawen Electromechanical Co., Ltd. Baik Anda mencari katrol untuk konveyor, penggerak HVAC, mesin pertanian, atau kipas industri, panduan ini akan membantu Anda menentukan kualitas pemesinan yang tepat dan memilih pemasok yang dapat mengirimkannya.

Solid Pulley


Daftar isi


1. Parameter Alur Apa yang Menentukan Kinerja Katrol Sabuk?

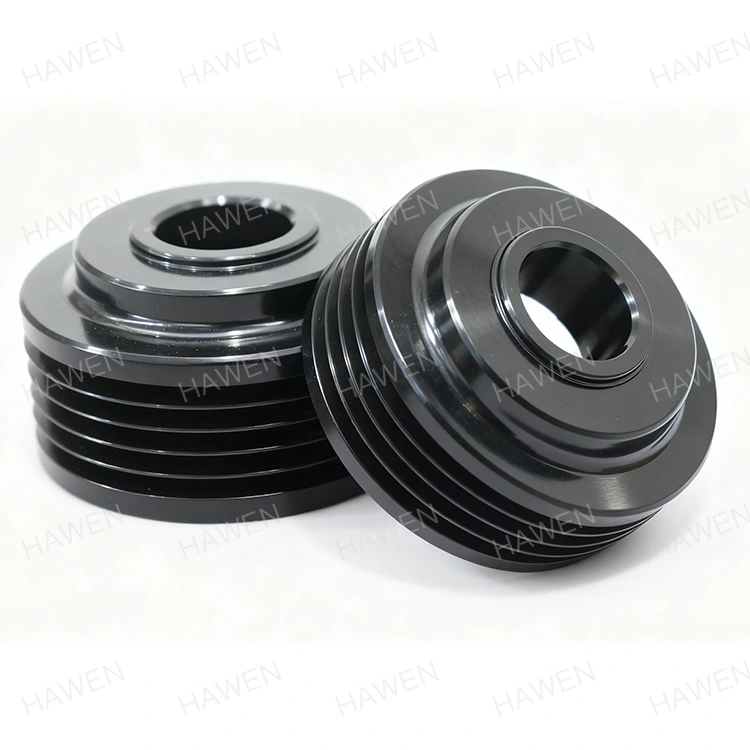
Kinerja Belt Pulley tergantung pada keakuratan alurnya. Alur merupakan saluran yang memandu dan mencengkeram sabuk. Jika alurnya tidak akurat, sabuk tidak akan terpasang dengan benar, dan penggerak akan kehilangan efisiensi, menimbulkan kebisingan, dan keausan dini. Empat parameter alur sangat penting: sudut alur, diameter alur, profil alur, dan permukaan akhir. Sudut alur menentukan bagaimana sabuk masuk ke dalam alur. Untuk puli V-belt, sudut standarnya adalah 34, 36, atau 38 derajat, tergantung diameter puli. Kesalahan satu derajat saja dapat mengurangi kapasitas transmisi daya sabuk dan menyebabkan keausan tidak merata. Diameter alur menentukan garis pitch belt, yang mempengaruhi rasio kecepatan. Profil alur meliputi kedalaman alur dan jari-jari akar. Permukaan akhir mempengaruhi gesekan dan keausan belt. Tabel di bawah ini merangkum parameter-parameter ini dan toleransi tipikalnya.

Parameter Toleransi Khas Dampak terhadap Kinerja
Sudut Alur +/- 0,5 derajat Mempengaruhi pengikatan sabuk dan transmisi daya
Diameter Alur +/- 0,05mm Mempengaruhi rasio kecepatan dan pelacakan sabuk
Profil Alur (kedalaman, radius akar) +/- 0,1 mm Mempengaruhi tempat duduk dan keausan sabuk
Permukaan Selesai (Ra) 0,8 - 1,6 mikron Mempengaruhi gesekan dan umur belt
Kehabisan Alur +/- 0,05mm Mempengaruhi getaran dan pelacakan sabuk

PadaZhejiang Hawen Elektromekanis Co., Ltd., pabrik kami memproduksi Katrol Sabuk dengan toleransi ini dan lebih ketat. Kami memahami bahwa akurasi alur adalah fondasi kinerja penggerak sabuk, dan kami telah berinvestasi pada peralatan permesinan dan inspeksi yang diperlukan untuk mencapainya. Tim teknik kami dapat memberikan saran mengenai toleransi yang sesuai untuk aplikasi spesifik Anda.


2. Proses Pemesinan Manakah yang Membentuk Profil Alur?

Profil alur Belt Pulley dibentuk melalui serangkaian proses pemesinan. Proses pertama adalah pembubutan, yang menentukan geometri dasar katrol, termasuk diameter luar, lubang, dan lebar muka. Alur tersebut kemudian dipotong pada permukaan katrol. Untuk puli sabuk-V, alur biasanya dipotong menggunakan alat bentuk atau alat alur CNC yang sesuai dengan sudut dan profil yang diperlukan. Keakuratan alur bergantung pada kekakuan mesin, ketajaman pahat, dan ketepatan jalur pahat. Setelah pembuatan alur, katrol dapat digiling untuk meningkatkan permukaan akhir dan akurasi dimensi. Tabel di bawah ini merangkum proses pemesinan dan perannya dalam akurasi alur.

Proses Fungsi Toleransi Khas Tercapai Peralatan
Berbalik Membentuk OD, bore, dan face +/- 0,05mm mesin bubut CNC
alur Memotong profil alur +/- 0,1 mm, +/- 0,5 derajat Mesin bubut CNC dengan alat grooving
Menggiling Meningkatkan penyelesaian dan akurasi +/- 0,02 mm, Ra 0,8 m Penggiling silinder
Menghaluskan Menghilangkan ujung yang tajam T/A Manual atau otomatis
Menyeimbangkan Memperbaiki distribusi massal G16 atau lebih baik Mesin penyeimbang dinamis

Di pabrik kami, kami menggunakan mesin bubut CNC dengan perkakas hidup untuk memutar dan membuat alur Katrol Sabuk dalam satu pengaturan. Hal ini menghilangkan kesalahan yang dapat terjadi ketika katrol dicek ulang di antara pengoperasian. Kami juga menggunakan alat bentuk presisi yang digiling sesuai profil alur yang tepat, memastikan sudut alur dan radius akar konsisten dari satu bagian ke bagian lainnya.


3. Mengapa Penggilingan Penting untuk Akurasi dan Penyelesaian Alur?

Grinding adalah proses yang membutuhkan katrol yang bagus dan menjadikannya katrol yang presisi. Sementara pembubutan dan pembuatan alur membentuk geometri dasar, penggilingan memperhalus sudut alur, diameter alur, dan permukaan akhir. Penggilingan dilakukan menggunakan roda gerinda presisi yang disesuaikan dengan profil alur yang diperlukan. Katrol dipasang pada mandrel yang presisi dan diputar melawan roda gerinda. Proses penggilingan menghilangkan sejumlah kecil material, biasanya 0,1 hingga 0,3 mm, dan mencapai toleransi yang sulit dicapai hanya dengan pembubutan. Permukaan akhir setelah penggilingan biasanya Ra 0,4 hingga 0,8 µm, yang mengurangi gesekan dan keausan belt. Tabel di bawah ini membandingkan keakuratan dan hasil akhir yang dicapai dengan pembubutan dan penggilingan.

Proses Toleransi Sudut Alur Toleransi Diameter Alur Permukaan Selesai (Ra)
Hanya Berputar +/- 0,5 derajat +/- 0,05mm 1,6 - 3,2 mikron
Pembubutan + Penggilingan +/- 0,1 derajat +/- 0,01mm 0,4 - 0,8 mikron

Di Hawen, pabrik kami menggunakan penggiling silinder CNC dengan pengukuran dalam proses untuk menggiling alur Katrol Sabuk kami. Sistem pengukuran dalam proses secara terus menerus mengukur diameter alur selama penggilingan dan secara otomatis mengkompensasi keausan roda. Hal ini memastikan bahwa setiap katrol memenuhi toleransi yang ditentukan, berapa pun jumlah suku cadang dalam proses produksi. Kami juga membalut roda gerinda secara berkala untuk menjaga profil alur dan mencegah pembakaran atau kerusakan permukaan.


4. Bagaimana Akurasi Alur Diverifikasi Selama Produksi?

Memverifikasi keakuratan alur selama produksi sangat penting untuk memastikan bahwa setiap Belt Pulley memenuhi spesifikasi. Proses verifikasi meliputi pemeriksaan dalam proses dan pemeriksaan akhir. Inspeksi dalam proses dilakukan oleh operator mesin menggunakan perkakas tangan seperti pengukur alur, mikrometer, dan indikator dial. Operator memeriksa sudut alur, diameter alur, dan runout alur secara berkala selama proses produksi. Jika penyimpangan terdeteksi, mesin disesuaikan sebelum lebih banyak suku cadang diproduksi. Pemeriksaan akhir dilakukan oleh departemen kendali mutu dengan menggunakan peralatan yang lebih presisi, seperti mesin pengukur koordinat (CMM) atau proyektor profil. CMM dapat mengukur sudut alur, profil alur, dan runout alur dengan akurasi tinggi. Tabel di bawah ini merangkum metode inspeksi dan penerapannya.

Metode Inspeksi Apa yang Diukurnya Ketepatan Saat Digunakan
Pengukur Alur Sudut alur dan profil +/- 0,5 derajat Sedang dalam proses
Mikrometer Diameter alur +/- 0,01mm Sedang dalam proses
Indikator Panggilan Kehabisan alur +/- 0,01mm Sedang dalam proses
Proyektor Profil Profil alur +/- 0,005mm Inspeksi akhir
Mesin Pengukur Koordinat (CMM) Semua parameter alur +/- 0,002 mm Inspeksi akhir

Di pabrik kami, kami menggunakan kombinasi pemeriksaan dalam proses dan pemeriksaan akhir untuk memverifikasi keakuratan alur Katrol Sabuk kami. Operator kami dilatih untuk menggunakan pengukur alur dan mikrometer untuk memeriksa sudut dan diameter alur setiap 10 bagian. Departemen kendali mutu kami menggunakan CMM untuk memverifikasi profil alur dan runout berdasarkan pengambilan sampel. Kami menyimpan catatan pemeriksaan terperinci untuk setiap lot produksi, sehingga memberikan ketertelusuran penuh bagi pelanggan kami.


5. Bagaimana Anda Mengevaluasi Pemasok Belt Pulley untuk Kualitas Permesinan?

Mengevaluasi pemasok Belt Pulley untuk kualitas pemesinan memerlukan fokus pada peralatan, perkakas, kontrol proses, inspeksi, dan pengalaman. Pemasok harus memiliki peralatan untuk memutar, membuat alur, dan menggiling katrol hingga toleransi yang disyaratkan. Ini termasuk mesin bubut CNC, penggiling CNC, dan perkakas presisi. Pemasok harus memiliki sistem pengendalian proses yang menjamin kualitas yang konsisten dari bagian ke bagian. Hal ini mencakup pengelolaan perkakas, pengelolaan cairan pendingin, dan pemeliharaan alat berat. Pemasok harus memiliki sistem inspeksi yang memverifikasi keakuratan alur di setiap lot produksi. Ini termasuk alat pengukur yang dikalibrasi, CMM, dan inspektur terlatih. Dan supplier harus mempunyai pengalaman dalam memproduksi Belt Pulley untuk aplikasi serupa. Tabel di bawah ini merangkum kriteria evaluasi tersebut.

Kriteria Evaluasi Apa yang Harus Diperhatikan Mengapa Itu Penting
Peralatan Permesinan Mesin bubut CNC, penggiling CNC, perkakas hidup Memastikan kemampuan untuk memegang toleransi
perkakas Alat berbentuk presisi, dilengkapi roda gerinda Memastikan akurasi profil alur
Kontrol Proses Manajemen alat, manajemen cairan pendingin, pemeliharaan Memastikan konsistensi dari bagian ke bagian
Sistem Inspeksi Pengukur yang dikalibrasi, CMM, inspektur terlatih Memverifikasi keakuratan alur pada setiap lot
Pengalaman Rekam jejak di aplikasi serupa Menunjukkan kemampuan dan keandalan

Di Hawen, pabrik kami telah memproduksi Belt Pulley selama lebih dari satu dekade. Kami telah berinvestasi dalam peralatan permesinan dan penggilingan CNC yang canggih, dan kami mempertahankan sistem kontrol kualitas yang komprehensif. Tim teknik kami siap membantu dengan spesifikasi dan rekayasa aplikasi. Kami mengundang Anda untuk mengevaluasi kami berdasarkan kriteria ini dan mempertimbangkan kami sebagai mitra Anda untuk Belt Pulleys.


6. Apa Parameter Produk Utama dari Pabrik Kami?

Tabel berikut memberikan parameter produk utama untuk Katrol Sabuk kami. Katrol ini dirancang untuk konveyor, penggerak HVAC, mesin pertanian, dan kipas industri. Pabrik kami juga dapat memproduksi katrol khusus untuk memenuhi kebutuhan spesifik.

Parameter Kisaran Spesifikasi Catatan
Diameter Luar 50 - 1.200mm Tersedia ukuran khusus
Profil Alur V-belt, timing belt, sabuk datar Profil khusus tersedia
Jumlah Alur 1 - 12 Konfigurasi khusus tersedia
Toleransi Sudut Alur +/- 0,5 derajat (diputar), +/- 0,1 derajat (di tanah) Dipilih berdasarkan aplikasi
Toleransi Diameter Alur +/- 0,05 mm (diputar), +/- 0,01 mm (dibumikan) Dipilih berdasarkan aplikasi
Permukaan Selesai Ra 0,8 - 1,6 µm (tanah) Mengurangi keausan sabuk
Bahan Besi Cor, Baja, Aluminium Dipilih berdasarkan kekuatan dan berat
Menyeimbangkan G16 atau lebih baik Mengurangi getaran
MOQ 10 buah Dapat dinegosiasikan untuk pesanan dalam jumlah besar
Waktu Pimpin 2 - 4 minggu Tergantung pada kuantitas dan penyesuaian

Di pabrik kami, kami memproduksi Katrol Sabuk untuk memenuhi spesifikasi ini dan banyak lagi. Kami dapat menyesuaikan diameter, profil alur, jumlah alur, material, dan toleransi untuk memenuhi kebutuhan spesifik Anda. Sistem kendali mutu kami meliputi pemeriksaan bahan baku, pemeriksaan dalam proses, dan pemeriksaan akhir sebelum pengiriman. Tujuan kami adalah menyediakan Katrol Sabuk berkualitas tinggi kepada pelanggan kami yang memenuhi persyaratan kinerja mereka.


7. Pertanyaan yang Sering Diajukan (FAQ)

Pertanyaan 1: Parameter alur apa yang paling penting untuk kinerja katrol sabuk?

Jawaban: Parameter alur yang paling penting adalah sudut alur. Sudut alur menentukan bagaimana sabuk masuk ke dalam alur dan seberapa besar daya yang dapat disalurkan oleh penggerak. Kesalahan satu derajat saja dapat mengurangi kapasitas transmisi daya sabuk dan menyebabkan keausan tidak merata. Oleh karena itu, sudut alur harus ditentukan dengan toleransi +/- 0,5 derajat atau lebih rapat, bergantung pada aplikasinya.

Pertanyaan 2: Mengapa perlu dilakukan penggilingan jika katrol sudah diputar?

Jawaban: Penggilingan diperlukan untuk mencapai tingkat akurasi alur dan penyelesaian permukaan tertinggi. Pembubutan dapat mencapai toleransi sudut alur +/- 0,5 derajat dan permukaan akhir Ra 1,6-3,2 µm. Penggilingan dapat mencapai toleransi sudut alur +/- 0,1 derajat dan permukaan akhir Ra 0,4-0,8 µm. Peningkatan akurasi dan penyelesaian akhir mengurangi keausan sabuk, getaran, dan kebisingan, serta meningkatkan efisiensi transmisi daya.

Pertanyaan 3: Bagaimana cara memverifikasi keakuratan alur katrol yang saya terima?

Jawaban: Anda dapat memverifikasi keakuratan alur menggunakan pengukur alur, mikrometer, dan indikator dial. Pengukur alur memeriksa sudut dan profil alur. Mikrometer memeriksa diameter alur. Indikator dial memeriksa runout alur. Untuk aplikasi penting, Anda dapat mengirim sampel ke laboratorium metrologi untuk pemeriksaan CMM. Di Zhejiang Hawen Electromechanical Co., Ltd., kami menyediakan laporan inspeksi pada setiap pengiriman.

Pertanyaan 4: Dapatkah katrol yang aus dikerjakan ulang untuk mengembalikan akurasi alur?

Jawaban: Dalam beberapa kasus, katrol yang aus dapat dikerjakan ulang untuk mengembalikan keakuratan alur. Prosesnya melibatkan pemindahan sejumlah kecil material dari alur untuk mengembalikan sudut dan profil yang benar. Namun, hal ini mengurangi diameter alur, yang dapat mempengaruhi rasio kecepatan. Pemesinan ulang hanya dapat dilakukan jika katrol memiliki material yang cukup dan jika diameter yang diperkecil dapat diterima untuk penerapannya. Tim teknik kami dapat memberi saran apakah pemesinan ulang merupakan opsi yang layak.

Pertanyaan 5: Berapa waktu tunggu tipikal untuk katrol sabuk khusus?

Jawaban: Waktu tunggu tipikal untuk Katrol Sabuk khusus adalah 2 hingga 4 minggu setelah persetujuan gambar. Waktu tunggu tergantung pada kompleksitas profil alur, bahan, dan jumlah yang dipesan. Untuk pesanan dalam jumlah besar atau profil yang kompleks, waktu tunggu mungkin lebih lama. Di pabrik kami, kami bekerja sama dengan pelanggan kami untuk memenuhi persyaratan pengiriman mereka.


8. Kesimpulan

Keakuratan dan konsistensi alur adalah fondasi kinerja Belt Pulley. Proses pemesinan yang digunakan untuk membentuk alur—pembubutan, pembuatan alur, dan penggilingan—menentukan apakah katrol akan menghasilkan transmisi daya yang andal atau menyebabkan keausan sabuk, kebisingan, dan getaran. Bagi pembeli, memahami proses ini penting untuk menentukan tingkat kualitas yang tepat dan untuk mengevaluasi pemasok. Di Zhejiang Hawen Electromechanical Co., Ltd., pabrik kami memiliki peralatan, perkakas, dan pengalaman untuk memproduksi Katrol Sabuk yang memenuhi toleransi alur yang paling menuntut. Kami menggunakan permesinan CNC dan penggilingan presisi untuk mencapai toleransi sudut alur +/- 0,1 derajat dan penyelesaian permukaan Ra 0,8 µm atau lebih baik.

Baik Anda mencari katrol untuk konveyor, penggerak HVAC, mesin pertanian, atau kipas industri, kami mengundang Anda untuk menghubungi kami guna mendiskusikan kebutuhan Anda. Kami dapat menyediakan sampel, data teknis, dan solusi khusus. Komitmen kami terhadap kualitas dan kepuasan pelanggan telah menjadikan kami mitra terpercaya bagi bisnis di seluruh dunia.

Hubungi Zhejiang Hawen Electromechanical Co., Ltd. hari iniuntuk mendiskusikan persyaratan Belt Pulley Anda dan mengetahui bagaimana kemampuan pemesinan kami dapat memenuhi spesifikasi akurasi alur Anda.

Berita Terkait
Tinggalkan aku pesan
X
Kami menggunakan cookie untuk menawarkan Anda pengalaman penelusuran yang lebih baik, menganalisis lalu lintas situs, dan mempersonalisasi konten. Dengan menggunakan situs ini, Anda menyetujui penggunaan cookie kami. Kebijakan Privasi
MenolakMenerima